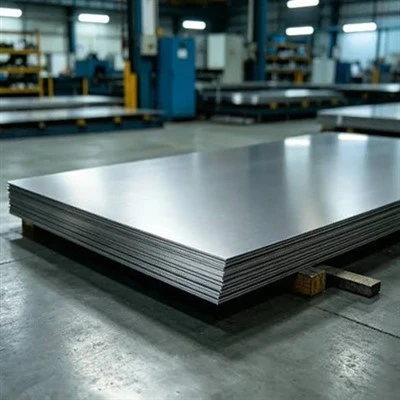
Spezifikations- und Beschaffungsleitfaden für Stahlspulen und -bänder
Stahlspulen und -bänder dienen als Grundrohstoffe für Stanzteile, rollgeformte Profile, geschweißte Rohre und Strukturgehäuse. Die Auswahl der richtigen Stahlvariante erfordert ein Gleichgewicht zwischen mechanischer Leistung, engen Dickentoleranzen, Oberflächenqualität und Nachbearbeitungsverhalten (z. B. Tiefziehen, Biegbarkeit und Schweißbarkeit).
Unverarbeitete Materialabweichungen – wie Kantenwelle, Knickung in der Mitte, übermäßige Dickenschwankung oder inkonsistente Streckgrenze – führen direkt zu Werkzeugverschleiß, Pressenstillstandszeiten, Fehlausrichtung der Walzenformung und Beschichtungsfehlern.
Dieser Leitfaden enthält technische Parameter, internationale Standardquerverweise, Herstellungsgrenzen und Qualitätsüberprüfungskriterien, um Einkaufsmanager, Metallurgieingenieure und Lieferkettenspezialisten bei der Bewertung, Spezifikation und Beschaffung von Stahlcoil- und -bandprodukten zu unterstützen.
-
![Geschlitzte Stahlspule]() Geschlitzte StahlspuleGeschlitzte Stahlcoils werden hergestellt, indem breite Mastercoils (warmgewalzt, kaltgewalzt, verzinkt oder rostfrei) mit hochpräzisen rotierenden Schermessern in Längsrichtung in bestimmte
-
![Stahlband mit hohem Kohlenstoffgehalt]() Stahlband mit hohem KohlenstoffgehaltStahlbänder mit hohem Kohlenstoffgehalt (Kohlenstoffgehalt 0,60 % - 1.05 %) sind kalt-gewalzte schmale Stahlprodukte, die für Anwendungen mit hohem-Verschleiß und hoher-Beanspruchung entwickelt
-
![Federstahlband]() FederstahlbandPräzisionsgewalztes Federstahlband für Anwendungen, die eine hohe Streckgrenze, Ermüdungsbeständigkeit und kontrollierte elastische Erholung erfordern.
-
![Weißblechspule]() WeißblechspuleDie Spule aus elektrolytischem Weißblech (ETP) besteht aus kalt{0}gewalztem Stahl mit niedrigem-Gehalt, der auf beiden Seiten mit reinem Zinn galvanisiert ist.
-
![Elektrische Stahlspule]() Elektrische StahlspuleElektrostahlspulen (Siliziumstahl) sind eine weichmagnetische Eisen--Siliziumlegierung, die für die Umwandlung elektromagnetischer Energie entwickelt wurde. Der Zusatz von Silizium erhöht den
-
![Galvalume-Stahlspule]() Galvalume-StahlspuleDie Galvalume-Stahlspule (55 % Aluminium, 43,4 % Zink und 1,6 % Siliziumlegierungsbeschichtung) bietet einen doppelten Korrosionsschutz, der die Barrierebeständigkeit von Aluminium mit dem


Wir produzieren und liefern fünf Kernkategorien von Stahlcoils und -bändern:
Warmgewalzt (HR / HRP&O):Unbearbeitete warmgewalzte oder gebeizte und geölte Coils für Struktur- und Stanzanwendungen.
Kaltgewalzt (CR / CA):Kalt-reduzierte Spulen mit engen Maßtoleranzen und sauberen Oberflächen zum Zeichnen und Lackieren.
Feuerverzinkt-(GI / HDGL)
Durchgehend verzinkte Spulen bieten kathodischen Korrosionsschutz.
Zink-Aluminium-Magnesium (ZAM / ZM)
Hoch-korrosionsbeständiger-legierungsbeschichteter-Stahl mit selbst-heilendem Schnitt-Kantenschutz.
Vorlackierter Stahl (PPGI / PPGL)
Farbbeschichtete Spulen mit organischen Deckschichten auf verzinkten oder Galvalume-Substraten.
|
Produktkategorie |
Verarbeitungsmethode / Beschichtungsart |
Dickenbereich |
Breitenbereich |
Kernoberfläche / Verarbeitungseigenschaften |
|
Warmgewalzt (HR) und gebeizt und geölt (P&O) |
Heißes thermo-mechanisches Walzen; Entfernung von Walzzunder durch Beizen mit Salzsäure + Rost-vorbeugendes Ölen |
1,2 mm - 25.0 mm |
600 mm - 2.000 mm |
Walzzunder entfernt; glatte, matte Oberfläche; Bereit zum Stanzen, Stanzen oder direkten Lackieren ohne mechanisches Entzundern |
|
Vollhart kaltgewalzt (CRFH) und geglüht (CRCA) |
Kaltreduktion der HR-Spule; Chargen- oder Durchlaufglühen |
0,15 mm - 3.0 mm |
600 mm - 1,500 mm |
Enge Maßtoleranzen (+/-0,02 mm); gleichmäßige Kornstruktur; Hohe Oberflächenreinigungsfähigkeit für Galvanisierung und Automobillackierung |
|
Feuerverzinkt-(GI / HDGL) |
Kontinuierliche Feuer-Tauchverzinkung; Null-, Minimal- oder regulärer Flitter |
0,30 mm - 6.0 mm |
600 mm - 1,800 mm |
Kathodischer Schutz; Auftragsmasse Z60 bis Z600 g/m²; passivierte oder geölte Oberflächenbehandlungen |
|
Zink-Aluminium-Magnesium (ZAM / ZM) |
Schmelztauchbeschichtung (typischerweise Zn + 11 % Al + 3 % Mg oder Zn + 3 % Al + 2 % Mg) |
0,50 mm - 6.0 mm |
600 mm - 1,600 mm |
Selbstheilender Schnittkantenschutz; Korrosionsbeständigkeit 5x bis 10x höher als Standard-GI in Salzsprühtests; ideal für raue Umgebungen |
|
Vorlackierter Stahl (PPGI / PPGL) |
Kontinuierliche Coil-Beschichtung; PE-, SMP-, HDP- oder PVDF-Deckbeschichtungen auf GI/GL-Basis |
0,18 mm - 1.5 mm |
600 mm - 1,250 mm |
Mehrschichtige Grundierung und Deckschicht (15 µm - 35 µm Trockenschichtdicke); kontrollierte Glanz- und Farbanpassung (RAL-System) |
Wichtige Produktmerkmale


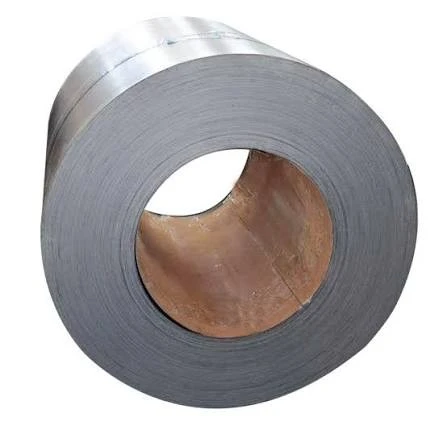
Mechanische Konsistenz
Streckgrenze, Zugfestigkeit und Gesamtdehnung werden innerhalb enger Bänder pro Wärmeladung gesteuert. Bei Tiefziehanwendungen (z. B. DC04 / DD13) verhindern niedrige Streckgrenzenverhältnisse (Rs/Rm) und hohe r-Werte (plastisches Dehnungsverhältnis) Einschnürungen und Faltenbildung in mehrstufigen Presslinien. Hochfeste Strukturgüten (z. B. S355MC, S700MC) nutzen Mikrolegierungen (Nb, V, Ti), um feine Kornstrukturen mit hoher Schlagzähigkeit bei niedrigen Temperaturen bis zu -40 Grad zu erzielen.
Kanten- und Streifengeometrie
Fräskante vs. Schlitzkante:Spaltbänder zeichnen sich durch präzise Breitentoleranzen (+/-0,10 mm) mit Mikrogratkontrolle (Grathöhe < 8 % der Nenndicke) durch rotierende Schermesser aus.
Sturz und Ebenheit:Spannungsausgleichslinien sorgen dafür, dass die Bandwölbung unter 1,5 mm pro 2.000 mm gerader Linienlänge bleibt. Die Ebenheitstoleranzen werden innerhalb von 5 bis 10 I-Einheiten gehalten, um Mittenwölbungen und Kantenwellen vor der Zuführung zu Rollformmaschinen oder Laserschneidern zu vermeiden.
Beschichtungsintegrität und Schnitt-Kantenschutzn
Verzinkt (GI): Die Zinkhaut bildet eine physikalische Barriere und Opferanode. Die gleichmäßige Beschichtungsdicke gewährleistet die Biegbarkeit um enge Radien (0T - 2T) ohne Abblättern oder Mikrorisse.
Zink-Aluminium-Magnesium (ZAM):Bei Einwirkung von Feuchtigkeit und atmosphärischen Chloriden bilden Magnesium und Aluminium im Zinküberzug eine dichte, stabile Schutzschicht aus Simonkolleit [Zn5(OH)8Cl2·H2O]. Diese Schicht fließt über die Schnittkanten und versiegelt sie, wodurch ein seitliches Kriechen des roten Rosts verhindert wird, ohne dass eine Feuerverzinkung nach der Herstellung erforderlich ist.
Wichtige Spezifikationen
Spulenabmessungsparameter
Innendurchmesser (ID)
508 mm (20 Zoll) oder 610 mm (24 Zoll) Standard-Dornpassung.
Außendurchmesser (OD)
Bis zu 2.000 mm basierend auf der Kapazität der Abwickellinie.
Spulengewicht
2,0 bis 28,0 Tonnen.
|
Parameter |
Standardbereich / Option |
Technische Toleranz/Standard |
|
Dickenbereich |
Kaltgewalzt/beschichtet: 0,15 mm - 3.0 mm Warmgewalzt: 1,2 mm - 25.0 mm |
EN 10131 (CR), EN 10051 (HR), ASTM A568 Engere Optionen: +/-0,02 mm (halbe Standardtoleranz) |
|
Breitenbereich |
Mühlenspulen: 600 mm - 2.000 mm Schlitzstreifen: 20 mm - 599 mm |
Fräskante: +10/-0 mm Schlitzkante: +/-0,10 mm bis +/-0,30 mm |
|
Spuleninnendurchmesser (ID) |
508 mm (20") / 610 mm (24") |
Standard-Dorn passend für Abwickellinien |
|
Spulenaußendurchmesser (OD) |
900 mm - 2.000 mm |
Angepasst basierend auf der Gewichtskapazität des Abwicklers |
|
Spulengewicht |
2,0 metrische Tonnen - 28.0 metrische Tonnen |
Geschlitzte Spulen werden als Auge-zum-Himmel oder Auge{2}}zu-Wandpaletten geliefert |
|
Beschichtungsmasse (GI) |
Z60 g/m² - Z600 g/m² (insgesamt beide Seiten) |
EN 10346, ASTM A653 / A653M |
|
Beschichtungsmasse (ZAM) |
ZM90 g/m² - ZM430 g/m² |
EN 10346 (z. B. ZM120, ZM310), ASTM A1046 |
|
Lackfolie (PPGI/PPGL) |
Oben: 15 µm - 35 µm; Rückseite: 5 µm - 15 µm |
EN 13523-Reihe, ASTM A755 |
|
Oberflächenbeschaffenheit |
Hell, Matt, Normaler Flitter, Null Flitter, Glatt |
Ra 0,6 µm - 1.9 µm für CR-Blechziehanwendungen |
|
Oberflächenölbehandlung |
Trocken, leicht geölt (0.5 - 1.0 g/m²), stark geölt (1.5 - 3.0 g/m²) |
Dosatron / elektrostatische Ölung (Rostschutz bis zu 6 Monate) |
Noten und Standards
Die folgende Tabelle enthält Querverweise auf Standardqualitäten wichtiger internationaler Spezifikationen (EN, ASTM, JIS) zur ordnungsgemäßen Überprüfung der Materialäquivalenz.
|
Materialklasse |
EN-Norm |
ASTM-Standard |
JIS-Standard |
Typische Streckgrenze (MPa) |
Typische Zugfestigkeit (MPa) |
|
Kommerzielle Qualität (CQ) |
DC01 / S235JR |
ASTM A1008 CS Typ B / ASTM A36 |
SPCC / SS400 |
140 - 280 |
270 - 440 |
|
Zeichnen / Tiefziehen |
DC03 / DC04 / DD13 |
ASTM A1008 DS Typ B / DDS |
SPCD / SPCE |
140 - 210 |
270 - 350 |
|
Extratiefes Ziehen (EDD) |
DC05 / DC06 |
ASTM A1008 EDDS |
SPCF / SPCG |
110 - 170 |
260 - 330 |
|
Baustahl (Niedrig/Mittel) |
S250GD / S350GD |
ASTM A653 Klasse 33 / Klasse 50 |
SGCC / SGLCC |
250 - 350 |
330 - 480 |
|
High Yield Structural (HR) |
S355MC / S420MC |
ASTM A1011 HSLAS Klasse 50/60 |
SPHC / SPHT3 |
355 - 420 |
430 - 580 |
|
Ultrahohe Festigkeit (SMM) |
S500MC / S700MC |
ASTM A1011 HSLAS Klasse 80 |
SPFC 590/780 |
500 - 700 |
560 - 750+ |
|
Kessel und Druckbehälter |
P235GH / P265GH |
ASTM A516 Klasse 60 / Klasse 70 |
SB410 / SB450 |
235 - 265 |
360 - 520 |
Anwendungen
Solar-Montagesysteme und Tracker-Strukturen
Empfohlene Note:ZAM (Zink-Aluminium-Magnesium) ZM275 / ZM310, S350GD + ZM, S450GD + ZM.
Auswahlbegründung:Solar-Bodenhalterungen und einachsige Tracker werden gestanzt, rollgeformt und im Freien ausgesetzt (korrosive Umgebungen C3 bis C5). ZAM bietet hochmodernen Opferschutz und eliminiert die Kosten nach der Galvanisierung für C/U-Kanäle und Torsionsrohre.
Vor-Vorgefertigte Gebäude (PEB) und Dächer
Empfohlene Note:Strukturelles GI (S350GD + Z275), PPGI (AZ150-Basis mit 25 µm PVDF/HDP-Lacksystem).
Auswahlbegründung:Roll-formed standing seam roof panels, Z/C purlins, and wall cladding require yield strength stability (>350 MPa), um die Tragfähigkeit der Spannweite aufrechtzuerhalten, ohne bei Windauftrieb zu knicken.


Herstellung von Präzisionsstahlrohren und -röhren
Empfohlene Note:HRP&O S235JR / S355JR, CRCA DC01 / SPCC.
Auswahlbegründung:Gleichbleibende Dicke und Rechtwinkligkeit der Schlitzkanten gewährleisten ein stabiles Hochfrequenz-Induktionsschweißen (ERW). Gereinigte, zunderfreie Oberflächen verlängern die Lebensdauer der Walzenwerkzeuge und ermöglichen eine gleichmäßige Verchromung oder Pulverbeschichtung der fertigen Rohre.
Automobil- und Schwermaschinenkomponenten
Empfohlene Note:Hoch-Niedrige-Legierung (HSLA) S500MC/S700MC, Tiefziehen DC04/DC06.
Auswahlbegründung:Chassis members, structural crossbeams, and complex stamped brackets require high yield strength for weight reduction alongside strict ductility limits (A80 >= 12% - 16%), um Risse in Formwerkzeugen zu verhindern.
Qualität und Inspektion
Alle Produktionsläufe werden vor dem Versand einer Werksprüfung und einem Chargenkontrollprotokoll unterzogen:
Chemische Analyse (RFA / OES-Spektrometrie)
Überprüfung der Wärmechemie anhand der EN- und ASTM-Grenzwerte für die Pfannenzusammensetzung.
Mechanische Prüfung (universelle Zug- und Härteprüfung)
Überprüfung der Streckgrenze (Rp0,2), Zugfestigkeit (Rm), Dehnung (A80 %) und Biegetestleistung.
Maß- und Oberflächenprüfung
Kontinuierliche Online-Laserdickenmessung über die gesamte Spulenlänge.
Breitenprüfung, Sturzmessung und Mikro{0}}Gratbewertung an Spaltbändern.
Beschichtungs- und Oberflächenprüfung
Dreifache-punktgravimetrische Prüfung des Zink- und ZAM-Schichtgewichts (g/m²).
Kreuzschraffur-Haftung, T--Biegeprüfung und Lösungsmittelreibprüfung (MEK) für PPGI.
Korrosionsbeständigkeitsprüfung (SST)
Neutraler Salzsprühtest (NSS) gemäß ASTM B117.
Pro Bestellung ausgestellte Standarddokumentation
- Mühlentestzertifikat (MTC): Vollständig konform mit EN 10204 3.1 (einschließlich chemischer Pfannenanalyse, mechanischen Testergebnissen, Korngröße (sofern zutreffend) und Beschichtungsmasse pro Schmelze).
- Maßkontrollbericht: Kontinuierliches Dickendiagrammprotokoll und Schlitzbreitenüberprüfungsblatt.
- Überprüfung der Beschichtungsmasse: Gravimetrischer Messbericht (ISO 1460 / ASTM A90).
Liefer- und Anpassungsoptionen
Wir bieten maßgeschneiderte Verarbeitungs-, Schneide-, Verpackungs- und Logistikoptionen passend zu den Produktionslinien und Transportarten des Käufers:
Verarbeitungsdienste
Präzisionsschneiden:Breiten bis 20 mm, minimale Breitentoleranz +/-0,10 mm.
Zuschnitt-auf-Länge (CTL)-Blätter:Nivellieren und Scheren in flache Bleche (300 mm - 6.000 mm Länge) mit einer Diagonaltoleranz von 1,0 mm.
Kantenkonditionierung:Es stehen Optionen mit gefräster Kante, gescherter Kante, entgrateter Kante oder abgerundeter Kante zur Verfügung.
Exportverpackungssysteme
Auge-zum-Himmel (vertikal):Spule vertikal auf Holzkufen platziert, empfohlen für schmale Spaltbänder.
Auge-zu-Wand (horizontal):Horizontal auf Holzgestellen platzierte Spule, empfohlen für schwere Hauptspulen.
Schutzhüllen:VCI (Volatile Corrosion Inhibitor)-Rostschutzpapierhülle, innere HDPE-Kunststofffolie, Innen-/Außenringschutz aus verzinktem Stahl und Umfangshüllen aus Wellstahl.
Logistik & Incoterms
Unterstützte Incoterms:FOB, CFR, CIF, DDP, DAP (Abwicklung der Zollabfertigung und des Inlandstransports zum Lager/Standort).

Was Käufer bereitstellen sollten
Um ein genaues technisches Angebot und eine -Vorlaufzeitschätzung zu erhalten, reichen Sie mit Ihrer Angebotsanfrage die folgenden technischen Parameter ein:
Standard- und Stahlsorte
(z. B. EN 10346 S350GD + ZM310 oder ASTM A653 CS Typ B).
Produktabmessungen
Nenndicke und akzeptabler Toleranzbereich (z. B. 1,50 mm +/- 0,03 mm).
Nennbreite (z. B. 1.250 mm Hauptspule oder 145 mm Spaltband).
Beschichtungsanforderungen
Beschichtungstyp (GI, ZAM, HDGL, PPGI) und Masse/Dicke (z. B. Z275 g/m², ZM120 g/m², Oberseite 25 µm / Rückseite 10 µm).
Oberflächenveredelung (z. B. Zero Spangle, chromatiert, geölt 1,0 g/m², Anti-Fingerabdruck).

Beschränkungen des Spulengewichts:
Maximales/minimales Spulengewicht (z. B. max. 5,0 MT pro Schlitzspule oder 15 - 20 MT Hauptspule).
Anforderung an den Innendurchmesser (508 mm oder 610 mm).
Verarbeitungsabsicht und Anwendung
(z. B. Hochgeschwindigkeits-Rollformen für Solarpfetten, Tiefziehen für Automobilstanzen, ERW-Rohrherstellung).
Zielmenge und Lieferbedingungen
Gesamttonnage, Chargengrößen, Zielhafen/-stadt und erforderliche Incoterms.
FAQ

Fordern Sie ein Angebot an
Senden Sie Ihre Projektanforderungen, technischen Zeichnungen oder Stücklisten zur Prüfung und Preisfestsetzung an unser Engineering-Supply-Team:
Kommerzielles Vertriebsteam: sales@tjrsr.com
Engineering und technischer Support: info@tjrsr.com
Telefon / WhatsApp:86 13821826906
Hauptsitz:Einheit 2102, Jingjin International Center, Nr. 18 Hejiang Road, Bezirk Heping, Tianjin, China
Bitte geben Sie Ihre gewünschte Sorte, Abmessungen, Zieltonnage und Zielhafen an, um innerhalb von 24 Stunden ein formelles Angebot zu erhalten.
Als einer der professionellsten Hersteller und Lieferanten von Stahlspulen und -bändern in China unterstützen wir auch maßgeschneiderten Service. Bitte zögern Sie nicht, hier in unserer Fabrik billige Stahlspulen und -bänder auf Lager zu verkaufen. Für eine Preisberatung kontaktieren Sie uns.