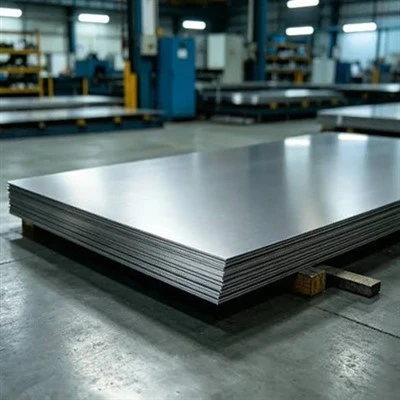
Baustahl: Fräsen-Direktprofile, Platten und kundenspezifische Abschnitte
Baustahl bildet das tragende Gerüst für den modernen Industriebau, die zivile Infrastruktur und den Schwermaschinenbau. Das Material beruht auf einem präzisen chemischen Gleichgewicht und strengen mechanischen Eigenschaften – hauptsächlich Streckgrenze (ReH oder Rp0,2), Zugfestigkeit (Rm), Dehnung (A5) und Kerbschlagzähigkeit (KV) nach Charpy V- bei bestimmten Betriebstemperaturen.
Die Auswahl von Baustahl erfordert die Anpassung der Stahlsorten, Walztoleranzen, Abmessungsprofile und Querschnittseigenschaften an die Strukturberechnungen. Die Mühlenoptionen reichen von standardmäßigen warmgewalzten Strukturprofilen (Träger, Kanäle, Winkel) und Baustahlplatten bis hin zu kundenspezifisch geschweißten H--Profilen und mit Zink-Aluminium-beschichteten Profilen.
Alle Materialien durchlaufen kontrollierte thermisch-mechanische Walzprozesse, eine rückverfolgbare Schmelzwärmeanalyse und eine Dimensionsüberprüfung gemäß ASTM-, EN-, ISO- und JIS-Spezifikationen.
-
![Stahlwinkel]() StahlwinkelWarm-gewalzte Baustahlwinkel (gleiche und ungleiche Beinkonfigurationen) dienen als primäre lasttragende Profile im Bauwesen, bei der Turmherstellung und bei Gerätegerüsten.
-
![Stahlkanal]() StahlkanalWarm-gewalzte und kalt-Baustahlkanäle verfügen über ein paralleles oder konisches Flanschprofil, das für Biegefestigkeit und strukturellen Rahmen ausgelegt ist.
-
![Ich strahle Stahl]() Ich strahle StahlWarm-gewalzte Stahl-I--Träger bieten ein hohes Widerstandsmoment entlang der primären vertikalen Achse und optimieren so die Materialeffizienz gegenüber Biegekräften in Strukturgerüsten.
-
![H-Trägerstahl]() H-TrägerstahlWarm-gewalzte strukturelle H--Träger weisen breite parallele Flansche und einen senkrechten Steg auf, der einen „H“-Abschnitt bildet.


Produktpalette
|
Abschnittskategorie |
Produkttypen und -profile |
Abmessungs-/Dickenbereich |
Standard-Herstellungsprozess |
|
Schwere Strukturformen |
Breite Flanschträger (W-Formen), I-Träger (IPE, IPN), Universalträger (UB, UC), Kanäle (PFC, UPN), Winkel (gleich/ungleich) |
Tiefe: 80 mm - 1000 mm Flanschdicke: 5 mm - 45 mm |
Warm-gewalzt (nahtlos), gerichtet |
|
Mittlere und schwere Platten |
Strukturelle Platten, Platten aus hoch-niedrigfester-Legierung (HSLA), abriebfeste-Platten, Druckbehälterplatten |
Dicke: 6 mm - 300 mm Breite: 1500 mm - 4200 mm |
Warmgewalzt, normalisiert, TMCP, Q&T (vergütet und vergütet) |
|
Strukturelle Hohlprofile (HSS) |
Quadratischer (SHS), rechteckiger (RHS), kreisförmiger (CHS) Schlauch |
Wandstärke: 2,0 mm - 30.0 mm Außendurchmesser/Seite: 20 mm - 1200 mm |
ERW, SAW, nahtlos, kalt-geformt, warm-bearbeitet |
|
Kalt-geformte und beschichtete Abschnitte |
C-Pfetten, Z-Pfetten, Hutkanäle, Solarmontageschienen |
Dicke: 1,0 mm - 6.0 mm Profilhöhe: 80 mm - 400 mm |
Kontinuierliches Kaltwalzen (GI-, ZAM-, HDG-beschichtet) |
|
Aufgebaute-Mitglieder |
Schwere geschweißte H--Träger, Kastensäulen, konische Träger, Kranträger |
Bahnhöhe bis 3000 mm Plattenstärke bis 100 mm |
Unterpulverschweißen (SAW), automatische Montage und Richten |
Wichtige Produktmerkmale
Berechnetes Streckgrenze-zu-Zugverhältnis (Re/Rm)
Behält die vorhersehbare plastische Verformung vor dem Bruch unter Überlastbedingungen bei (typischerweise Re/Rm).<= 0.85 for seismic-rated grades).


Kontrollierte Kohlenstoffäquivalentwerte (CEV / CET)
Mit kohlenstoffarmer Chemie formuliert, um rissfreies Feldschweißen unter Verwendung standardmäßiger Vorwärmparameter gemäß AWS D1.1 / EN 1011 zu gewährleisten.
Kerbzähigkeit bei niedrigen-Temperaturen
Schlagfestigkeit unter Null bis zu -50 °C (mindestens 27 J) für arktische Strukturen und dynamische Belastungen im Offshore-Bereich.

Oberflächenkonditionierung und Entkalkung
Die hydraulische Hochdruck-Entzunderung während des Warmwalzens führt zu sauberen Oberflächenbedingungen, die für die sofortige Strahlreinigung (Sa 2,5) und das Auftragen von Shop Primer geeignet sind.
Gerichtete mechanische Homogenität
Die thermomechanische kontrollierte Verarbeitung (TMCP) minimiert die Anisotropie und bietet gleichmäßige Z--Achsen-Eigenschaften (durch-Dicke), um Lamellenrisse in schweren Schweißverbindungen zu verhindern.
Korrosionsbeständigkeitsoptionen
Feuerverzinkung (bis zu 610 g/m2) und kontinuierliche Beschichtungen aus Zink-Aluminium-Magnesium (ZAM) sorgen für einen selbstheilenden Kantenschutz in Küstenumgebungen (C4/C5).
Wichtige Spezifikationen

Plattenstärke (T):6 mm bis 300 mm (Toleranz gemäß EN 10029 Klasse A/B/C/D oder ASTM A6)
Plattenbreite (B):1500 mm bis 4200 mm
Ebenheitstoleranz: <= 3 mm/m to <= 6 mm/m
Balkenquerschnitt-Metriken:
- Ix, Iy: Trägheitsmoment (Biegesteifigkeit um X/Y-Achsen)
- Sx, Sy: Elastischer Abschnittsmodul (Biegespannungsberechnungen)
- Rx, Ry: Gyrationsradius (Knickkriterien der Stütze)
Materialeigenschaftsmatrix
|
Parameter/Metrik |
Standardwert / Testbedingung |
Anwendbare technische Norm |
|
Streckgrenzenbereich (ReH) |
235 MPa - 960 MPa |
ASTM A370, ISO 6892-1 |
|
Zugfestigkeitsbereich (Rm) |
360 MPa - 1100 MPa |
ASTM A370, ISO 6892-1 |
|
Bruchdehnung (A5) |
14 % - 26 % (notenabhängig) |
ISO 6892-1 |
|
Aufprallenergie (KV) |
27 J - 50 J bei +20 Grad C, 0 Grad C, -20 Grad C, -50 Grad C |
ISO 148-1, ASTM E23 |
|
Kohlenstoffäquivalent (CEV) |
<= 0.38% - 0.45% (CEV = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15) |
AWS D1.1, EN 10025-1 |
|
Maßtoleranzen |
Strukturplatten: EN 10029 / ASTM A6 Abschnitte: EN 10034 / ASTM A6 |
EN 10029, ASTM A6 |
|
Oberflächenklassifizierungen |
Klasse A, B, C (Grenzwerte für die Reparatur von Defekten unterhalb der Oberfläche) |
EN 10163-2 |
|
Z-Richtungseigenschaften |
Z15, Z25, Z35 (Reduktion des Flächenanteils) |
EN 10164, ASTM A770 |
Noten und Standards
|
Standardsystem |
Stahlsorte |
Streckgrenze min. (MPa) |
Zugfestigkeit (MPa) |
Internationales Äquivalent |
Primärmetallurgie / Prozess |
|
EN 10025-2 |
S235JR / J2 |
235 |
360 - 510 |
ASTM A36 / JIS SS400 |
Unlegierter Baustahl,-warmgewalzt |
|
EN 10025-2 |
S355JR / J2 / K2 |
355 |
470 - 630 |
ASTM A572 Gr 50 / JIS SM490 |
Hochfester Baustahl, unlegiert |
|
EN 10025-3/4 |
S355N / M |
355 |
470 - 630 |
ASTM A572 Gr 50 |
Normalisierter/TMCP-Feinkornstahl |
|
EN 10025-6 |
S690QL |
690 |
770 - 940 |
ASTM A514 |
Hochfester, vergüteter Stahl |
|
ASTM A36 |
Baustahl |
250 (36 ksi) |
400 - 550 |
DE S235JR |
Kohlenstoffbaustahl für geschraubte/geschweißte Konstruktionen |
|
ASTM A572 |
Note 50/60 |
345 (50 ksi) |
450 Min. |
EN S355N |
Columbium-Vanadium mikro-legierter HSLA-Stahl |
|
ASTM A992 |
Breite Flanschformen |
345 - 450 |
450 Min. |
EN S355JR |
Standardformstahl mit kontrolliertem Re/Rm-Verhältnis |
|
ASTM A588 |
Note A/B |
345 (50 ksi) |
480 Min. |
EN S355J2WP / Corten B |
Atmosphärisch korrosionsbeständiger (witterungsbeständiger) Stahl |
Anwendungen
Vor-Vorgefertigte Gebäude (PEB) und Industrielager:Primäre Strukturrahmen, Portalsparren, Kranträger, C/Z-kaltgeformte Dachpfetten und Wandgurte.
Schwermaschinen und Erdbewegungsgeräte:Abriebfeste-hochbelastbare-Platten (S690QL, Q690D) für Baggerausleger, Fahrgestellrahmen, Muldenkipperkarosserien und Kran-Teleskopausleger.
Regale und Photovoltaikanlagen für Solaranlagen:Durchgehend mit Zink-Aluminium-Magnesium (ZAM) beschichtete, kalt-gewalzte Abschnitte, angetriebene Bodenpfosten und Kipphalterungen, die für einen 25-jährigen Einsatz im unlackierten Außenbereich ausgelegt sind.
Zivile Infrastruktur und Brücken:Hoch-zähe TMCP-Platten (S355ML, S460ML) und schwere Breitflanschträger für Autobahnbrückenträger, Eisenbahnüberführungen und Dehnungsfugen unter dynamischer zyklischer Belastung.
Öl- und Gas-Offshore-Plattformen:Z--Achsen-getestete (Z25/Z35) Grobbleche für Mantelbeine, Rohrknoten, Deckmodule und Übergangsstücke für Windturbinenfundamente, die rauer Meeresermüdung standhalten.

Qualität und Inspektion


Alle Produktionsläufe unterliegen strengen Qualitätskontrollverfahren, die im Rahmen eines nach ISO 9001 zertifizierten Qualitätsmanagementsystems aufgezeichnet werden. Die Rohstoffe sind vom Hochofen-Roheisen über die Stahlherstellung im Sauerstoffofen (BOF)/Elektrolichtbogenofen (EAF) bis hin zu den endgültigen Bündeletiketten vollständig rückverfolgbar.
Fertigungs- und Qualitätssicherungsablauf
- Rohstoff: Eisenerz / Stahlschrott
- Schmelzen und Raffinieren: BOF-/EAF-Behälter und Vakuumentgasung
- Strangguss: Brammen-/Blüten-/Knüppelguss
- Warmwalzen / TMCP: Wiedererwärmung und Mehrgangwalzwerk
- Kühlen und Trimmen: Richten, Scheren und Formatieren
- Zerstörend / ZfP: Mechanische Prüfungen, Ultraschall (UT), Oberflächen-ZfP
- Endverpackung: Schablonieren, Bündeln und Mühlenzertifikate
Mühlenqualitätskontrollen und ZfP-Protokoll
Chemische Wärmeanalyse:Überprüfung der C-, Si-, Mn-, P-, S-, Cr-, Ni-, Mo-, V-, Cu-, N- und Bor-Gehalte durch optische Emissionsspektrometrie (OES), um vor dem Gießen kohlenstoffäquivalente Ziele festzulegen.
Mechanische Prüfung (zerstörend):
- Zugprüfung bei Raumtemperatur und unter Null gemäß ISO 6892-1.
- Charpy V-Kerbschlagprüfung gemäß ISO 148-1 über bestimmte Temperaturübergänge (-20 °C bis -50 °C).
- Zugprüfung durch-Dicke Z-Richtung gemäß EN 10164, um Lamellenriss zu verhindern.
Zerstörungsfreie Prüfung (NDT):
- Ultrasonic Testing (UT): Automated inline or manual offline UT according to EN 10160 (Classes S1/E1 through S3/E4) or ASTM A578 for internal lamination detection in plates >= 10 mm.
- Inspektion von Oberflächenfehlern: Magnetpulverprüfung (MT) oder Flüssigkeitseindringprüfung (PT) an gescherten Schnittkanten und Fasen.
Maß- und Ebenheitskontrolle:Laserscanning und automatische Messgeräte prüfen Querschnittsprofile, Steg{1}}zu-Rechtwinkligkeit, Wölbung, Krümmung und Dickentoleranzen gemäß EN 10029 / ASTM A6.
Zertifikate und Konformität:Materialprüfzertifikate (MTC), bereitgestellt gemäß EN 10204 Typ 3.1 oder 3.2 (Inspektion durch Dritte-durch SGS, TÜV, Bureau Veritas oder Lloyd's Register). Vollständige CE-Konformität mit der CE-Kennzeichnung gemäß EN 1090-1 / EN 10025.
Liefer- und Anpassungsoptionen

Mühlenverarbeitungsdienste
Präzisionsschneiden:CNC-Autogenschneiden, Plasmaschneiden (bis zu 80 mm sauberer Schnitt), Bandsägen-Abschnittsschneiden und hochpräzises Laserprofilieren.
Abschrägung und Schweißvorbereitung:Vorbereitung von Einzel--V-, Doppel--V- und J{2}}-Fasen an Plattenkanten und Trägerenden mit automatisierten mechanischen Kantenfräsern.
Oberflächenbehandlung und Beschichtung:
- Automatisches Kugelstrahlen nach ISO 8501-1 Klasse Sa 2,5 / Sa 3,0.
- Auftragen von schweißbaren Werkstattgrundierungen (Zink-reiches Epoxidharz, Eisenoxidgrundierung) in Schichtdicken von 15 µm bis 30 µm.
- Chargenfeuerverzinkung gemäß ASTM A123 / ISO 1461.
Kaltumformen und Biegen:Walzen von Blechen zu zylindrischen Schalen, Profilbiegen (Bögen von Trägern, Wickelkanälen) und Pfettenwalzformen mit automatischen Stanzlochmustern.
Logistikspezifikationen für Verpackung und Versand
Teller:Der Versand erfolgt lose oder auf Stahl-auf Holzkufen mit rosthemmenden Papierzwischenlagen befestigt-; Freiliegende Kanten werden durch Stahlkantenschutz geschützt.
Profile und Abschnitte:Blanke Bündel, die mit hochfestem Stahlband zusammengebunden sind; Hebegewichte, die so konfiguriert sind, dass sie den Grenzwerten von Hafenkranen entsprechen (normalerweise 2,0 bis 5,0 Tonnen pro Hub).
Verpackung exportieren:VCI-Rostschutzfolie, Kunststoffplanen und Kantenschutz für Seefracht in Stückgut- oder offenen{1}oben/flachen-Rack-Containern.

Was Käufer bereitstellen sollten
Durch die Bereitstellung vollständiger technischer Anforderungen in der ersten RFP-Phase werden technische Klärungsaufwände reduziert und die Werksplanung beschleunigt.
Technische RFQ-Checkliste
Materialqualität und -standard:(z. B. S355J2+N gemäß EN 10025-2, ASTM A572 Gr 50)
Profilbezeichnung/Plattenspezifikationen:(z. B. HEB 300, B14x90, Platte 25mm x 2500mm)
Menge:Gewicht (Tonnen) oder Stückzahl pro Länge
Lieferzustand:(As-Gerollt, Normalisiert +N, Thermomechanisch +M, Q&T +QT)
Kriterien für den Aufpralltest:(Testtemperatur, minimaler Joule-Schwellenwert, z. B. -20 °C / 27 J)
NDT & Fehlerklasse:(z. B. UT gemäß EN 10160 Klasse S1/E1, Prüfung in Z--Richtung)
Sekundärverarbeitung:(Fasungswinkel, Bolzenlochmuster, Kugelstrahlen, Grundierung)
Zertifizierung und Inspektion:(EN 10204 3.1 oder 3.2 mit TPA-Inspektionsbehörde)
Zielhafen und Incoterms:(FOB, CFR, CIF mit Anforderungen an die Entladungsrate)
FAQ

Fordern Sie ein Angebot an
Um Werkspreise, Walzpläne und Frachtschätzungen zu erhalten, senden Sie Ihren Materialplan und Ihre Projektspezifikationen direkt an unser technisches Vertriebsbüro.
Ansprechzeit:Für Ausschreibungen, die vollständige Sorten-, Profil-, Mengen- und Prüfkriterien enthalten, erhalten wir innerhalb von 24 Geschäftsstunden formelle kommerzielle Angebote. Die Preise für Inspektionsoptionen durch Dritte-(SGS, BV, DNV) können auf Anfrage berechnet werden.
Als einer der professionellsten Baustahlhersteller und -lieferanten in China unterstützen wir auch maßgeschneiderten Service. Bitte zögern Sie nicht, hier in unserer Fabrik billigen Baustahl auf Lager zu verkaufen. Für eine Preisberatung kontaktieren Sie uns.